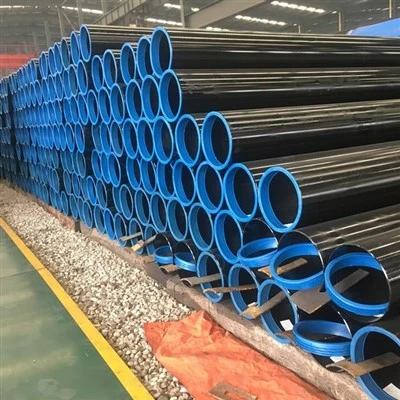
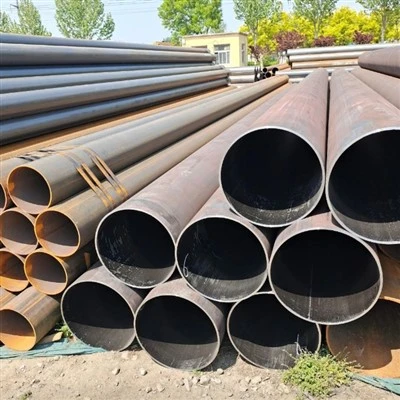
Lastnosti izdelkov

Dobro ujemanje moči in žilavosti (osnovna prednost)
Glavna prednost API 5L X42 je v njegovem odličnem razmerju med močjo in žilavostjo. Zahvaljujoč nizko{3}}ogljični mikro-legirani zasnovi (vsebnost ogljika manj kot ali enaka 0,24-0,28 %) in TMCP nadzorovanemu postopku valjanja in hlajenja, X42 ohranja dobro udarno žilavost pri nizkih temperaturah, hkrati pa zagotavlja minimalno mejo tečenja 290 MPa in najmanjšo natezno trdnost 414 MPa.
|
Indikatorji uspešnosti |
Zahteve PSL1 |
Zahteve PSL2 |
|
Najmanjša meja tečenja (MPa) |
290 |
290 |
|
Največja meja tečenja (MPa) |
- |
496 |
|
Najmanjša natezna trdnost (MPa) |
414 |
414 |
|
Največja natezna trdnost (MPa) |
- |
655 |
|
Razmerje donosa |
- |
Običajno manj kot ali enako 0,90–0,93 |
|
Raztezek |
Večji ali enak 29 % |
Večji ali enak 29 % |
Opomba: PSL2 postavlja omejitve za največjo mejo tečenja in največjo natezno trdnost (z zgornjima mejama približno 496 MPa oziroma 655 MPa), kar zagotavlja, da ima material zadostno zmogljivost plastične deformacije in višjo varnostno mejo, da se izogne tveganjem krhkega razpada, ki ga povzroča previsoko razmerje med tečenjem-in-natezno trdnostjo.

Odlična učinkovitost varjenja (osnovna zahteva za jeklo za cevovode)
Zasnova API 5L X42 z nizko vsebnostjo ogljika zagotavlja odlično učinkovitost varjenja, kar je temeljna zahteva za-gradnjo jekel za cevovode v velikem obsegu. Stopnja PSL2 zahteva ekvivalent ogljika (CEIIW) manj kot ali enako 0,43 in Pcm manj kot ali enako 0,25, kar zagotavlja dobro žilavost in odpornost proti hladnim razpokam v toplotno-območju pri varjenju na terenu.
Ključne točke varjenja:
• Nizka vrednost CE:
Učinkovito zmanjša nagnjenost območja,-prizadetega pri varjenju, k strjevanju in zmanjša tveganje za nastanek hladnih razpok
• Malo škodljivih elementov:
S manj kot ali enako 0,015 % (PSL2), P manj kot ali enako 0,025 % (PSL2), ki zagotavlja čistost zvarov in osnovne kovine
• Primerno za različne načine varjenja:
sočelno varjenje brezšivnih jeklenih cevi, obločno varjenje pod praškom spiralno/ravnih varjenih cevi itd., z dobro zmogljivostjo obročnega varjenja na terenu
Za razred PSL1 je zgornja meja vsebnosti ogljika relativno široka (manj kot ali enako 0,28 % za brezšivne cevi, manj kot ali enako 0,26 % za varjene cevi), med varjenjem pa je priporočljivo predgretje 100-150 stopinj. Za kakovost PSL2 je zahteva glede vsebnosti ogljika strožja (manj kot ali enaka 0,24 %), kar ima za posledico boljšo varivost in običajno ni potrebno posebno predgretje ali nižja temperatura predgretja.

Dobra nizko{0}}temperaturna žilavost in odpornost proti krhkemu lomu
Stopnja API 5L X42 PSL2 zahteva preizkus udarca z zarezo Charpy V-za zagotovitev odpornosti proti krhkemu lomu pri nizkih-temperaturnih pogojih uporabe. Drobno{6}}zrnata mikrostruktura, pridobljena s postopkom TMCP, bistveno izboljša nizko{7}}temperaturno žilavost materiala, kar omogoča zanesljivo uporabo jekla za cevi X42 v hladnih regijah in okoljih z velikimi sezonskimi temperaturnimi nihanji.
Tipični indikator udarne žilavosti (PSL2):
• Testna temperatura: Običajno -20 stopinj ali nižje (glede na zahteve uporabnika)
• Najmanjša energija udarca: Večja ali enaka 27 J

Dobra odpornost proti koroziji in okoljska prilagodljivost
API 5L X42 kaže dobro odpornost na enakomerno korozijo v običajnih atmosferskih, sladkih vodah, tleh ter nafti in plinu. Za kisla delovna okolja (ki vsebujejo H₂S) API 5L PSL2 Dodatek J zagotavlja dodatne zahteve za kisle servisne cevi, vključno z nižjo vsebnostjo žvepla (manj kot ali enako 0,002 %) in strožje preverjanje odpornosti proti HIC/SSC.
Za morsko okolje Dodatek H in Dodatek J k PSL2 zagotavljata ustrezne dodatne zahteve glede materialov, ki veljajo za konstrukcijske cevi za platforme na morju in podmorske cevovode.
Dobro hladno krivljenje in obdelava
API 5L X42 ima nižjo vsebnost ogljika in zmerno razmerje-proti-teznosti (običajno mora biti manjše od ali enako 0,90–0,93 za PSL2), kar mu daje dobro zmogljivost oblikovanja pri hladnem upogibanju. Primeren je za proizvodnjo hladno upognjenih cevi in se lahko uporablja tudi za izdelavo vročih krivin s postopki vročega krivljenja. Prav tako kaže dobre lastnosti striženja, izrezovanja in valjanja v pogojih navitja in plošče.
Tehnične specifikacije
Kemijska sestava (API Spec 5L / ISO 3183)
|
Element |
Brezšivna cev PSL1 |
Varjene cevi PSL1 |
PSL2 |
Opomba |
|
C |
Manj ali enako 0,28 % |
Manj ali enako 0,26 % |
Manj ali enako 0,24 % |
Nizko{0}}ogljična zasnova za zagotavljanje varljivosti in nizko{1}}temperaturne žilavosti |
|
Mn |
Manj ali enako 1,30 % |
Manj ali enako 1,30 % |
Manj ali enako 1,30 % |
Krepitev trdne raztopine, izboljšanje trdnosti |
|
P |
Manj ali enako 0,030 % |
Manj ali enako 0,030 % |
Manj ali enako 0,025 % |
Škodljivi elementi, strogo nadzorovani |
|
S |
Manj ali enako 0,030 % |
Manj ali enako 0,030 % |
Manj ali enako 0,015 % |
Škodljivi elementi, strogo nadzorovani, da se zagotovi-nizkotemperaturna žilavost |
|
Si |
Manj ali enako 0,45 % |
Manj ali enako 0,45 % |
Manj ali enako 0,45 % |
Dezoksidant, izboljša moč |
|
V |
Manj ali enako 0,05 % |
Manj ali enako 0,05 % |
Manj ali enako 0,05 % |
Mikrolegirni elementi, fino{0}}ojačitev |
|
Nb |
Manj ali enako 0,05 % |
Manj ali enako 0,05 % |
Manj ali enako 0,05 % |
Mikrolegirni elementi, kontrolirano valjanje za fino zrnatost |
|
Ti |
Manj ali enako 0,04 % |
Manj ali enako 0,04 % |
Manj ali enako 0,04 % |
Mikrolegirni elementi, precipitacijsko utrjevanje |
|
CEIIW |
- |
- |
Manj ali enako 0,43 % |
Ekvivalent ogljika, nadzor varivosti |
|
Pcm |
- |
- |
Manj ali enako 0,25 % |
Indeks občutljivosti na razpoke |
|
Fe |
Preostala količina(≈ 97%) |
Preostala količina(≈ 97%) |
Preostala količina(≈ 97%) |
Matrični element |
Fizične lastnosti
|
Lastnina |
Vrednost/razpon |
Testni pogoji |
|
Gostota |
≈ 7,85 g/cm³ |
Sobna temperatura (20 stopinj) |
|
Tališče |
≈ 1420-1460 stopinj |
--- |
|
Modul elastičnosti |
≈ 207 GPa |
Sobna temperatura |
|
Toplotna prevodnost |
≈ 50 W/(m·K) |
Sobna temperatura |
|
Koeficient toplotnega raztezanja (20-100 stopinj) |
≈ 12.0 × 10⁻⁶ /K |
--- |
|
Poissonovo razmerje |
≈ 0.28 |
Sobna temperatura |
Mehanske lastnosti (tipična vrednost)
|
Učinkovitost |
PSL1 |
PSL2 |
Izvedbeni standardi |
|
Najmanjša meja tečenja |
290 MPa |
290 MPa |
API Spec 5L / ISO 3183 |
|
Največja meja tečenja |
- |
496 MPa |
API Spec 5L / ISO 3183 |
|
Najmanjša natezna trdnost |
414 MPa |
414 MPa |
API Spec 5L / ISO 3183 |
|
Največja natezna trdnost |
- |
655 MPa |
API Spec 5L / ISO 3183 |
|
Raztezek |
Večji ali enak 29 % |
Večji ali enak 29 % |
API Spec 5L |
Opomba: 'X42' v API 5L X42 označuje najmanjšo mejo tečenja 42.000 psi (približno 290 MPa), pri čemer številka predstavlja vrednost v kilofuntih na kvadratni palec (ksi). Dejanska meja tečenja materiala cevi je običajno med 300-420 MPa, natezna trdnost pa med 430-480 MPa.
Veljavni mediji
1. Zemeljski plin, surova nafta in rafinirana nafta: glavni magistralni vodi in odcepi za-transport na dolge razdalje
2. Voda in gnojevke: vodovodi, transport gnojevke
3. Kemični mediji: cevovodi za tekočine v kemičnih obratih, transport kislin in alkalij
4. Mestni plin: mestna srednje- in nizkotlačna-distribucijska omrežja plina
5. Strukturne cevi: gradbene konstrukcije, piloti plašča za platforme na morju (ne{1}}jedka okolja)
6. Splošna jedka okolja: običajna tla, atmosfera, sladka voda
Opomba: API 5L X42 ni primeren za visoko-temperaturo, visok-tlak, močno kisle medije (kot sta visoko-temperaturna koncentrirana klorovodikova kislina in fluorovodikova kislina). V kislih naftnih in plinskih okoljih, ki vsebujejo H₂S, je treba izbrati materiale posebne kakovosti, navedene v dodatku J API 5L PSL2 (kislinsko-odporne cevi), z dodatnim nadzorom nad vsebnostjo žvepla, trdoto in odpornostjo na HIC.
Oblika izdelka in proizvodni proces
Brezšivne jeklene cevi (brezšivne)
Postopek: prebadanje z vročim valjanjem + valjanje podaljškov
Razpon premera: 21.3 - 1067 mm (1/2" - 42")
Razpon debeline stene: 2 - 150 mm
Lastnosti: Brezšivna visokotlačna-nosilnost, primerna za-visokotlačne naftovode in plinovode
Tipične uporabe: transport-tekočin pod visokim tlakom, cevovodi za zbiranje in prenos naftnih in plinskih vrtin
Varjene cevi z ravnim šivom- z visokofrekvenčnim uporom (ERW)
Postopek: vroče-valjana tuljava → Hladno upogibno oblikovanje → Visoko{1}}frekvenčno uporovno varjenje
Razpon zunanjega premera: običajno manj kot ali enako 610 mm (24")
Razpon debeline stene: Običajno manj kot ali enako 20 mm
Lastnosti: Visoka dimenzijska natančnost, visoka proizvodna učinkovitost in znatne stroškovne prednosti
Tipične uporabe: srednje in nizkotlačne-odcepne cevi za nafto in plin, mestni plinovodi in strukturne cevi
Nadzor vnosa toplote pri varjenju: visoko{0}}frekvenčno varjenje pri večji ali enaki 100 kHz (zahteva PSL2) za zagotavljanje stabilne kakovosti zvara
Spiralno obločno varjene cevi (SSAW)
Postopek: Vroče{0}}valjana tuljava → Spiralno oblikovanje → Dvostransko-stransko varjenje pod praškom
Razpon zunanjega premera: običajno 219 - 2500 mm
Razpon debeline stene: 6 - 25 mm
Značilnosti: Velik premer nudi pomembne prednosti, saj omogoča izdelavo jeklenih trakov enake širine različnih premerov. Obremenitev spiralnih zvarov je le 75-90 % napetosti ravnih zvarov, kar jim omogoča, da prenesejo višje pritiske. Teoretično jih je mogoče neprekinjeno proizvajati v neomejenih dolžinah.
Običajne uporabe: cevovodi za prenos vode/plina velikega-premera, piloti za inženiring na morju
Obločno varjene cevi z ravnim šivom (LSAW)
Postopek: Jeklena plošča → Oblikovanje JCOE / Oblikovanje UOE → Dvostransko-stransko varjenje pod praškom
Razpon zunanjega premera: 406 - 1620 mm (16" - 64")
Razpon debeline stene: 6 - 50 mm
Lastnosti: Kratki zvari, majhna poraba varilnega materiala, širok razpon zunanjega premera in debeline stene
Tipične uporabe: visokotlačni-prenosni cevovodi na dolge razdalje, podmorski cevovodi, glavni vodi za zbiranje in transport nafte in plina
Veljavni standardi in pogoji dostave
Standard: API Spec 5L, ISO 3183, GB/T 9711
Raven specifikacije izdelka: PSL1 (osnovna raven), PSL2 (izboljšana raven)
Dobavni pogoji: vroče{0}}valjano, kontrolirano valjanje (TMCP), normalizirano, normalizirano valjanje, toplotna obdelava (kaljenje + popuščanje) itd.
Obdelava koncev: ravni konci, poševni konci, navojni konci, posebni konci za pritrditev
Certifikat: Pri izpolnjevanju zahtev PSL2 je treba predložiti certifikat skladnosti (obvezno SR15.1) in implementirati popolno-sledljivost procesa (obvezno SR15.2).
Režim obdelave in ključne točke varjenja
Končna zmogljivost API 5L X42 je odvisna od postopka valjanja in nadzorovanega hlajenja, ki ga nadzoruje TMCP, in ne od toplotne obdelave po -varjenju:
Termomehansko kontrolirano valjanje in hlajenje (TMCP, za pridobitev fino-zrnate mikrostrukture in optimalnih mehanskih lastnosti):
Segrejte na 1100{2}}1200 stopinj za grobo valjanje, nato pa izvedite nadzorovano valjanje z velikim zmanjšanjem v območju končnega valjanja 850-950 stopinj (valjanje v območju brez rekristalizacije). Nato se izvaja nadzorovano hlajenje v območju 600-800 stopinj. Dobi se enakomerna in fina feritna + perlitna mikrostruktura (z velikostjo zrn, ki je običajno večja ali enaka 9), kar zagotavlja dobro ujemanje med trdnostjo in žilavostjo.
Toplotna obdelava po-varu (če je potrebna):
Če je po varjenju obodnih zvarov cevi potrebna razbremenitev, se lahko izvede -toplotna obdelava po varjenju pri 550–650 stopinjah s časom zadrževanja 1–2 uri.
Toplotna-obdelava po varjenju zahteva skrbno kontrolo hitrosti segrevanja in ohlajanja, da ne bi vplivali na mikrostrukturo in lastnosti osnovnega materiala.
Pomemben opomnik:
V običajnih okoljih za prenos nafte in plina brez H₂S toplotna obdelava za razbremenitev po varjenju običajno ni potrebna.
Za cevovode v kislem okolju (ki vsebujejo H₂S) je potrebna stroga skladnost z Dodatkom J API 5L PSL2, da se izognete čezmerni trdoti zaradi neustrezne toplotne obdelave po -varjenju.
Med varjenjem je potreben strog nadzor vnosa toplote in temperature vmesnega prehoda, da se prepreči grobljenje zrn v toplotno-prizadetem območju in pretirana trdota (trdota manjša ali enaka 250 HV ali HRC 22 pri uporabi v kislini).
API 5L X42 (L290) je primeren za prenos nafte in plina s srednjim in nizkim{3}}tlakom, mestna cevovodna omrežja in strukturne cevi. Priporoča se za uporabo na naslednjih področjih:
Polja uporabe
-
Zbiranje in transport nafte in zemeljskega plina
● Notranji zbiralni in transportni cevovodi naftnih polj
● Plinovod za zbiranje in transport surovega plina
● Odcepi-cevovodov na dolge razdalje, razdelilni cevovodi -
Mestno plinovodno omrežje
● Srednje{0}}omrežje za prenos in distribucijo plina
● Dovodni in odvodni cevovodi mestnih plinskih regulacijskih postaj -
Inženiring za prenos vode in namakanje
● Vodovod-na dolge razdalje
● Podporni cevovodi glavnega kanala za namakanje v kmetijstvu -
Kemični in industrijski cevovodi
● Procesni cevovodi kemičnih obratov
● Cev za kroženje vode v elektrarni
● Sistem industrijske hladilne vode -
Strukturni cevovodi
● Podporna cev za jekleno konstrukcijo
● Platforma za morsko plovbo (ne{0}}jedka območja)
● Cevi za temelje mostov
● Strukturna cev stolpa daljnovoda
Dostava in prilagoditev
Ponujamo prilagodljive in zanesljive rešitve dobavne verige, da zagotovimo, da prejmete cevovod API 5L X42, ki popolnoma ustreza zahtevam vašega projekta.
|
obrazec |
 Brezšivno jeklo
Cev |
 Odpornost na ravni šiv
Varjene cevi (ERW) |
 Spiralni potopljeni lok
Varjene cevi (SSAW) |
 Ravni šiv potopljen
Obločno varjene cevi (LSAW) |
|---|---|---|---|---|
|
Konvencionalni obseg |
Zunanji premer: 21.3 - 1067 mm; |
Zunanji premer: 21.3 - 610 mm; |
Zunanji premer: 219 - 2500 mm; |
Zunanji premer: 406 - 1620 mm; |
|
Zmožnost prilagajanja |
Vroče{0}}valjane brezšivne cevi, rezanje-po fiksni dolžini, poševna obdelava, končni navoji cevi, posebni pogoji toplotne obdelave |
Visokofrekvenčne-ravne{1}}varjene cevi, rezanje-po fiksni dolžini, obdelava poševnih robov, galvanizacija/obdelava plastične prevleke |
Spiralno varjene cevi velikega-premera, rezanje-po fiksni dolžini, poševna obdelava, proti-korozijski premaz (FBE/3PE) |
JCOE/UOE oblikovanje, rezanje po dolžini, obdelava poševnih robov, posebna obdelava koncev cevi |
Zakaj izbrati nas? - Zanesljiva inženirska tehnologija. Zanesljiva dostava.
Nismo samo dobavitelj, ampak zaupanja vreden partner za materiale na Kitajskem.

Vertikalno integrirana proizvodnja
Lasten 20.000㎡ obrat z 10+ avtomatiziranimi linijami (8,000+ ton/leto). Notranji-hišni center za orodja in izreze omogoča hitro prilagoditev in učinkovit nadzor nad stroški - brez pribitka posrednika.

Stroga kontrola kakovosti na vsaki stopnji
Popolna sledljivost na ključnih kontrolnih točkah QC v celotni proizvodnji. 100 % skladno s standardi ASTM/ASME, EN in GB. Poročila o preskusih materiala so na voljo z vsako pošiljko.

Zanesljiva dostava in embalaža za izvoz
10+ let izvažanja v Evropo, Severno Ameriko, jugovzhodno Azijo in Bližnji vzhod z vodoodporno in-zaščito proti rji, v kombinaciji s prilagodljivimi možnostmi pošiljanja zagotavlja varen in-pravočasen prihod.

Validacija vzorca pred masovno proizvodnjo
Nudimo brezplačne vzorce za preverjanje kakovosti, kar vam omogoča, da naročite v velikem obsegu šele po odobritvi. Zagotavljamo doslednost od vzorca do množične proizvodnje z natančnimi meritvami dimenzij in pregledno proizvodnjo.
pogosta vprašanja
V: Katere so glavne prednosti API 5L X42?
V: Kakšna je razlika med API 5L X42 PSL1 in PSL2? Kako izbrati med njimi?
V: Kakšne so razlike med API 5L X42, X52 in X60? Kako izbrati?
V: Kakšna je najvišja delovna temperatura za API 5L X42?
V: Kakšna je varilna zmogljivost API 5L X42?
V: Kakšna je odpornost proti koroziji API 5L X42?
V: Ali lahko API 5L X42 nadomesti ASTM A53 ali strukturno cev?
Priljubljena oznake: api 5l x42, Kitajska api 5l x42 proizvajalci, dobavitelji, tovarna