Lastnosti izdelkov

Ekonomično ujemanje moči (osnovna prednost)
Glavna prednost J55 je v izjemno visokem razmerju med ceno in zmogljivostjo. Za običajne naftne in plinske vrtine s plitvo globino, nizkim tlakom in nekorozivnimi mediji je J55 prednostna izbira za nadzor stroškov inženiringa. Zlasti v kombinaciji s postopkom ERW (Electric Resistance Welding) ponuja visoko dimenzijsko natančnost, enakomerno debelino stene in nižje proizvodne stroške kot brezšivne cevi, zaradi česar je optimalna gospodarska rešitev za zamenjavo nizkokakovostnih brezšivnih cevi.
|
Indikatorji uspešnosti |
Zahteve PSL1 |
|
Najmanjša meja tečenja (MPa) |
379 |
|
Največja meja tečenja (MPa) |
552 |
|
Najmanjša natezna trdnost (MPa) |
483 |
|
Največja natezna trdnost (MPa) |
- |
|
Razmerje tečenja |
Ni obveznih zahtev |
|
Raztezek |
Izračunajte in določite z uporabo tabelarične formule iz API Spec 5CT |
Opomba: J55 ima nižjo trdnost kot K55, N80, L80 in P110, zaradi česar je primeren za srednje do plitve nizkotlačne vrtine. Ni uporabno v H₂S kislem okolju; za kisle pogoje delovanja je treba izbrati jekla, odporna na sulfide.

Dobra učinkovitost varjenja (osnovna zahteva za ohišje in cevi)
API 5CT J55 ima zmeren ekvivalent ogljika, kar zagotavlja dobro varilno zmogljivost, ki izpolnjuje zahteve gradnje in varjenja spojk na mestu. J55 ima običajno vsebnost ogljika manj kot ali enako 0,40 % in vsebnost mangana manj kot ali enako 1,60 %, z dobro žilavostjo v območju toplotnega vpliva varjenja na terenu in nizkim tveganjem za nastanek hladnih razpok.
Ključne točke varjenja:
- Srednji ogljični ekvivalent, ki zmanjšuje nagnjenost k utrjevanju območja, ki je izpostavljeno toploti, in zmanjšuje tveganje za hladne razpoke
- Strogo nadzorujte škodljive nečistoče P in S, da zagotovite čistost osnovnega materiala in zvara
- Podpira sočelno varjenje brezšivnih cevi in visokofrekvenčno varjenje varjenih cevi ERW, z dobro zmogljivostjo pri konstrukciji obročnega varjenja na terenu
Zgornja meja vsebnosti ogljika za J55 je relativno široka; predgretje v normalnih pogojih delovanja na splošno ni potrebno. Za spoje z debelimi stenami ali spoje z visokim zadrževanjem je priporočljivo predgretje na 80-120 stopinj. To je vrednost izkušnje inženirske prakse. Standard API ne predpisuje temperature predgretja; dejansko predgretje mora slediti kvalifikaciji varilnega postopka WPS. Po varjenju kontrolirajte trdoto zvara. J55 prav tako ni priporočljiv za pogoje delovanja s kislim H₂S.

Dobra žilavost in odpornost proti krhkemu lomu
J55 je na voljo samo na ravni PSL1. Standard API ne predpisuje preskusa udarca po Charpyju; udarne preizkuse izvajamo le, kadar to izrecno zahteva kupoprodajna pogodba. Ima feritno-perlitno mikrostrukturo in je primeren za uporabo v plitvih in pol plitvih vrtinah pri normalnih temperaturnih pogojih. Ni priporočljivo za uporabo v težkih delovnih pogojih pri nizkih temperaturah.
Tipične zahteve glede vpliva (izvesti le, če je tako dogovorjeno v pogodbi):
- Preskusna temperatura: glede na projektne zahteve uporabnika
- Energija udarca: kot je dogovorjeno v pogodbi o javnem naročilu

Dobra odpornost proti koroziji in okoljska prilagodljivost
API 5CT J55 ima enakomerno odpornost proti koroziji v atmosferi, sladki vodi, zemlji ter splošnih naftnih in plinskih medijih. Ni priporočljivo za uporabo v kislih naftnih in plinskih okoljih, ki vsebujejo H₂S; namesto tega je treba izbrati vrste kislega delovnega jekla C90/T95. Za razmere korozije CO₂ je potrebna ocena, za močno korozijska okolja pa je treba izbrati 13Cr ali druge zlitine, odporne proti koroziji.
Dobro hladno krivljenje in obdelava
API 5CT J55 ima zmerno vsebnost ogljika in kaže dobro sposobnost oblikovanja pri hladnem upogibanju, kar mu omogoča hladno upogibanje in vroče upogibanje za izdelavo kolen. Konci cevi podpirajo navoje, stiskanje in poševne robove ter jih je mogoče obdelati z navoji STC/LTC/BTC, da izpolnijo tehnične zahteve za navoje API 5CT in sklopke.
Tehnične specifikacije
Kemijska sestava (API Spec 5CT / ISO 11960)
|
Element |
PSL1 |
Opomba |
|
C |
Manj ali enako 0,40 % |
Nadzorujte vsebnost ogljika, da zagotovite učinkovitost varjenja |
|
Mn |
Manj ali enako 1,60 % |
Krepitev trdne raztopine, izboljšanje trdnosti |
|
P |
Manj ali enako 0,030 % |
Škodljive primesi, strogo nadzorovane |
|
S |
Manj ali enako 0,030 % |
Škodljive primesi, strogo nadzorovane |
|
Si |
Manj ali enako 0,45 % |
Dezoksidacija, ojačana matrica |
|
CEIIW |
Ni obveznih zahtev |
Izdelke ERW je mogoče urediti po dogovoru |
Fizične lastnosti
|
Lastnina |
Vrednost/razpon |
Testni pogoji |
|
Gostota |
8,0 g/cm³ |
Sobna temperatura (20 stopinj) |
|
Tališče |
1360 - 1397 stopnja |
--- |
|
Upornost |
≈ 0.97 - 1.0 μΩ·m |
Sobna temperatura |
|
Toplotna prevodnost |
≈ 12 W/(m·K) |
Sobna temperatura |
|
Koeficient toplotnega raztezanja (20-100 stopinj) |
≈ 14.9 - 16.0 × 10⁻⁶ /K |
--- |
|
Modul elastičnosti (Youngov modul) |
≈ 195 GPa |
Sobna temperatura |
|
Magnetizem |
Nemagneten (popolnoma avsteniten v raztopinsko žarjenem stanju, z izjemno nizko prepustnostjo) |
V bistvu je nemagneten v različnih pogojih |
Fizične lastnosti
|
Lastnina |
Vrednost/razpon |
Testni pogoji |
|
Gostota |
≈ 7,85 g/cm³ |
Sobna temperatura (20 stopinj) |
|
Tališče |
≈ 1420–1460 stopinj |
- |
|
Modul elastičnosti |
≈ 207 GPa |
Sobna temperatura |
|
Toplotna prevodnost |
≈ 50 W/(m·K) |
Sobna temperatura |
|
Koeficient toplotnega raztezanja (20–100 stopinj) |
≈ 11.5 × 10⁻⁶ /K |
- |
|
Poissonovo razmerje |
≈ 0.28 |
Sobna temperatura |
Mehanske lastnosti (tipične vrednosti)
|
Lastnina |
PSL1 |
Standardno |
|
Najmanjša meja tečenja |
379 MPa |
API Spec 5CT / ISO 11960 |
|
Največja meja tečenja |
552 MPa |
API Spec 5CT / ISO 11960 |
|
Najmanjša natezna trdnost |
483 MPa |
API Spec 5CT / ISO 11960 |
|
Največja natezna trdnost |
- |
API Spec 5CT / ISO 11960 |
|
Raztezek |
Izračunajte in določite z uporabo tabelarične formule iz API Spec 5CT |
API Spec 5CT |
Opomba:'55' v J55 predstavlja najmanjšo mejo tečenja 55.000 psi (379 MPa), pri čemer je numerična enota ksi (kips na kvadratni palec). Dejansko območje tečenja materiala cevi je 379–552 MPa.
Veljavni mediji
1. Nafta in zemeljski plin:
Srednje plitvi vodnjak, cevi in spojke
2. Visokotlačne naftne in plinske vrtine:
Srednje plitva vrtina, nizkotlačna naftna in plinska vrtina
3. Splošne tekočine:
Konvencionalno dokončanje in proizvodnja naftnih in plinskih vrtin
Opomba: API 5CT J55 ni primeren za kisla olja in pline, ki vsebujejo H₂S; za kisle pogoje je treba izbrati jeklo API 5CT, odporno na kislo, C90, T95 ali proti koroziji odporne zlitine 13Cr in 22Cr.
Oblike izdelkov in proizvodni proces
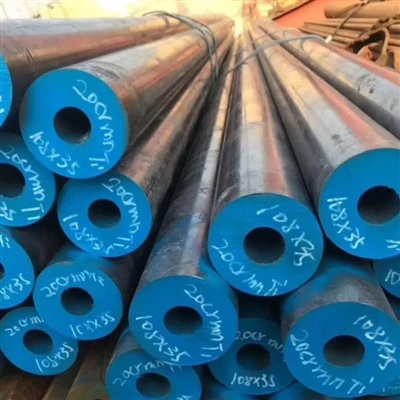
Brezšivne jeklene cevi (brezšivne)
• Postopek: prebadanje z vročim valjanjem + raztezno valjanje + valjana / normalizirana toplotna obdelava
• Razpon OD: 114,3–508 mm (4-1/2″–20″)
• Razpon debeline stene: 5,21–16,13 mm
• Lastnosti: brez varjenja z zanesljivo tlačno odpornostjo, primeren za plitve/srednje plitke nizkotlačne naftne in plinske vrtine
• Tipične uporabe: cevi in ohišja za vrtine, ki vsebujejo CO₂, visokotlačne vrtine, zbiralne cevi na ustih vrtin
Visokofrekvenčno uporovno varjena cev z ravnim šivom ERW (J55 ERW je dobavljen kot standardni izdelek po API5CT, SR11 ni potreben)
• Postopek: vroče valjana tuljava → Hladno upogibno oblikovanje → Visokofrekvenčno uporovno varjenje → Normalizacijska toplotna obdelava
• Razpon zunanjega premera: manj kot ali enako 508 mm (20\\")
• Razpon debeline stene: manj kot ali enako 16 mm
• Lastnosti: Visoka dimenzijska natančnost, visoka proizvodna učinkovitost in znatne stroškovne prednosti
• Tipične aplikacije: plitve vrtine, polgloboke vrtine, nizkotlačne naftne in plinske vrtine, splošni transport tekočin
• Nadzor varjenja: Visokofrekvenčni postopek varjenja, zvarni šiv izpolnjuje vse zahteve API 5CT za izdelke ERW
Veljavni standardi in pogoji dostave
• Standardi: API Spec 5CT, ISO 11960, GB/T 19830
• Ravni specifikacije izdelka: privzeto PSL1 (osnovna raven); PSL2 je dodatna nadgradnja Priloge H, ki je izrecno dogovorjena v kupoprodajni pogodbi.
• Končna obdelava: navaden konec, poševni konec, navojni konec (STC, LTC, BTC), poseben navojni konec
• Certificiranje: Zagotovite materialne certifikate v skladu z zahtevami pogodbe o javnem naročilu; PSL1 nima obveznih certifikatov SR15 ali obveznih klavzul o sledljivosti celotnega procesa.
Sistem toplotne obdelave in varilne točke
API 5CT J55 je dobavljen v vroče valjanem ali normaliziranem stanju in ne zahteva kaljenja, popuščanja ali drugih postopkov toplotne obdelave.
1. Normalizacija zdravljenja:
Segrejte na 850-930 stopinj, nato ohladite na zraku, da dobite feritno-perlitno mikrostrukturo, ki uravnoteži moč in žilavost.
2. Toplotna obdelava po varjenju (po potrebi):
Če je potrebna razbremenitev varilnih preostalih napetosti, se lahko izvede žarjenje za razbremenitev napetosti pri 550-620 stopinjah s časom zadrževanja 1-2 uri; strogo nadzirajte stopnje segrevanja in hlajenja, da ne bi vplivali na lastnosti osnovnega materiala.
Pomemben opomnik:
• Pri splošnih delovnih pogojih za olje in plin brez H₂S toplotna obdelava za razbremenitev po varjenju na splošno ni potrebna.
• J55 ni primeren za H₂S kisle medije. Za kisle delovne pogoje je treba izbrati jekla brez žvepla C90/T95.
• Nadzorujte vnos toplote pri varjenju in temperaturo med prehodi, da preprečite rast grobih zrn in prekomerno trdoto v območju toplotnega vpliva.
API 5CT J55 je primeren za oljne cevi, ohišja in spojke v srednje velikih in plitvih vrtinah, pa tudi za nizkotlačne naftne in plinske vrtine. Priporočene aplikacije so naslednje:
Polja uporabe
-
Vrtanje nafte in zemeljskega plina
• Srednje plitvo ohišje vrtine, cevi
• Nizkotlačna naftna in plinska vrtina
• Konvencionalno dokončanje naftnih in plinskih vrtin ter dejavnosti pridobivanja nafte
• Podzemne priključne komponente ustja vrtine
Dostava in prilagoditev
Ponujamo prilagodljive in zanesljive rešitve dobavne verige, da zagotovimo, da dobite API 5CT J55 OCTG, ki natančno ustreza zahtevam vašega projekta.
Prilagodljivi materialni obrazci
Podpiramo izdelavo različnih osnovnih in posebnih oblik po risbah ali specifikacijah.
|
obrazec |
Brezšivna cev
|
Ravnošivna elektrouporovnovarjena cev ERW
|
|---|---|---|
|
Konvencionalni obseg |
Zunanji premer: 114,3–508 mm; Debelina stene: 5,21–16,13 mm |
Zunanji premer: 114,3–508 mm; Debelina stene: 5,21–16 mm |
|
Zmožnost prilagajanja |
Vroče valjane brezšivne cevi, rezanje na fiksno dolžino, obdelava poševnih robov, končni navoj cevi, posebni pogoji toplotne obdelave |
Visokofrekvenčne ERW varjene cevi, rezanje na fiksno dolžino, obdelava poševnih robov in protikorozijska obdelava premaza |
Zakaj izbrati nas? - Zanesljiva inženirska tehnologija. Zanesljiva dostava.
Nismo samo dobavitelj, ampak zaupanja vreden partner za materiale na Kitajskem.

Vertikalno integrirana proizvodnja
Lasten 20.000㎡ objekt z 10+ avtomatiziranimi linijami (8,000+ ton/leto). Interni center za izdelavo orodij in rezil omogoča hitro prilagoditev in učinkovit nadzor stroškov – brez pribitka posrednika.

Stroga kontrola kakovosti na vsaki stopnji
Popolna sledljivost na ključnih kontrolnih točkah QC v celotni proizvodnji. 100 % v skladu s standardi ASTM/ASME, EN in GB. Poročila o preskusih materiala so na voljo z vsako pošiljko.

Zanesljiva dostava in izvozna embalaža
10+ let izvoza v Evropo, Severno Ameriko, Jugovzhodno Azijo in Bližnji vzhod z vodoodporno zaščito in zaščito proti rjavenju v kombinaciji s prilagodljivimi možnostmi pošiljanja zagotavlja varen in pravočasen prihod.

Validacija vzorca pred množično proizvodnjo
Nudimo brezplačne vzorce za preverjanje kakovosti, kar vam omogoča, da naročite v velikem obsegu šele po odobritvi. Zagotavljamo doslednost od vzorca do množične proizvodnje z natančnimi meritvami dimenzij in pregledno proizvodnjo.
Povzetek osnovnih prednosti
Srednje trdnost, visoka stroškovna učinkovitost
Najmanjša meja tečenja 379 MPa in najmanjša natezna trdnost 483 MPa, ki ustrezajo pogojem delovanja srednjih in plitvih nizkotlačnih naftnih in plinskih vrtin, z izrazito ekonomsko prednostjo stroškov.
01
Vroče valjana / normalizirana dostava
Mikrostruktura je feritno-perlitna, primerna za običajne pogoje delovanja v plitvih do srednje globokih vrtinah.
02
Dobra učinkovitost varjenja
Nadzorovan ekvivalent ogljika omogoča varjenje brezšivnih cevi in varjenih cevi ERW na kraju samem z odlično zmogljivostjo konstrukcije obročnega varjenja na terenu.
03
Različne oblike dobave
Standardno so dobavljene brezšivne in ERW varjene cevi z razponom zunanjega premera od 114,3 do 508 mm.
04
Skladen z več mednarodnimi standardi
API Spec 5CT, ISO 11960, GB/T 19830 itd.
05
pogosta vprašanja
V: Ali ima API 5CT J55 PSL2? Kako ga izbrati?
V: Kakšne so razlike med API 5CT J55, K55, N80-1, N80Q, L80-1, P110? Kako izbrati?
V: Kakšna je najvišja delovna temperatura API 5CT J55?
V: Kaj pa varivost API 5CT J55?
V: Kakšna je odpornost proti koroziji API 5CT J55?
V: Ali lahko API 5CT J55 nadomesti ASTM A53?
Priljubljena oznake: api 5ct j55, Kitajska api 5ct j55 proizvajalci, dobavitelji, tovarna